Professioneller Hersteller von Formen für Kunststoffrohrverbindungen mit 20 Jahren Erfahrung – Spark Mould


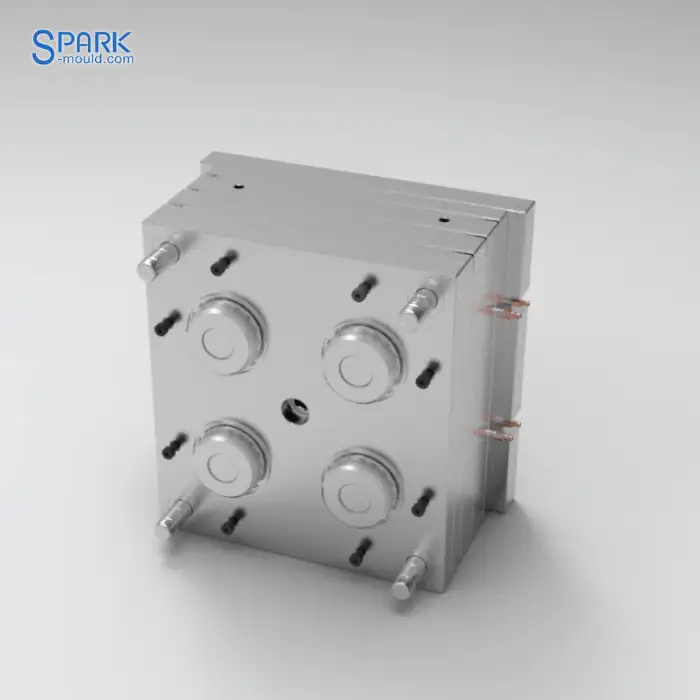
4 Hohlräume Union Nussform - Helix -Stab -Uncreing -Gewindemechanismus
4-fach-Übergangsmutterformstruktur
Das Herzstück dieser Gewindemutterform ist ihr spezieller automatischer Gewindeausdrehmechanismus. Dieser Mechanismus besteht aus einer Gewindespindel, einer Führungshülse für die Züge und einem Zahnradsatz. Die Gewindestange ist mittig auf der Platte A befestigt. Durch die Vor- und Rückwärtsbewegung der beweglichen Platte wird das Gewinde ausgeschraubt und wieder in seine Ausgangsposition zurückgesetzt.
Der Gewindekern dieses Mechanismus dreht sich ausschließlich und fährt nicht zurück. Der Federmechanismus drückt die B-Platte kontinuierlich nach oben, wodurch die Mutter ausgeworfen werden kann, sobald das Gewinde gelöst ist. Der Vorteil dieses Verfahrens liegt in der Reduzierung von Formteilen und Platzbedarf. Voraussetzung ist natürlich, dass Ihr Produkt mit einem Anschlag versehen werden kann. Das Produkt darf sich nicht mit dem Gewindekern drehen.
Dynamische Simulation der Formstruktur einer 4-fach-Übergangsmutter
Der Mechanismus der Gewindemutterform wird im Video gezeigt. Beim Öffnen der Form beginnt sich die Führungshülse für die Züge entlang der Spiralstange zu drehen, und die Zahnräder setzen den Gewindekern in Rotation. Das Produkt selbst dreht sich nicht, und die B-Platte wird durch die Feder kontinuierlich angehoben. Der Gewindekern trennt sich so nach und nach vom Produkt.
Kerntechnologie: Helix-Bar-Abschraubmechanismus
Der Helix-Bar-Gewindeauswurfmechanismus stellt einen Quantensprung in der automatisierten Entformungstechnologie dar. Durch die Integration einer mehrgängigen Wendelstange (Rifle) in die Formkonstruktion erreicht dieses System einen nahtlosen Gewindeauswurf mittels Drehbewegung. Zu den wichtigsten Vorteilen zählen:
1. Präzisions-Gewindeschneidsystem mit Helixstange
Der eingebaute Helix Bar Rotationsauswurfmechanismus treibt durch lineare → rotatorische Bewegungsumwandlung den Kern um 720° an, um ein präzises Gewindeschneiden zu ermöglichen.
Der Helixwinkel ist auf 28°±0,5° optimiert (entsprechend der PVC-Schrumpfungsrate), wodurch sichergestellt wird, dass das Gewinde kratzfrei ist (Ra≤1,6μm).
Gehärteter Stangenkörper aus SKD61 (HRC 52-54) + selbstschmierendes Lager, Lebensdauer über 1.000.000 Formen.
2. Kollaboratives und effizientes Vier-Kammer-Layout
Das ausbalancierte Heißkanalsystem (4-Punkt-Nadelventilsteuerung) verkürzt die Füllzeit der Union Nut auf 3,2 Sekunden.
Kavitätsabstand 180 × 180 mm (Goldener Schnitt), unter Berücksichtigung von Kühlleistung und Formstabilität (Verformung < 0,02 mm). Einzelner Formzyklus ≤ 25 Sekunden, Tagesleistung über 13.000 Stück PVC-Überwurfmuttern.
3. PVC-spezifische technische Lösungen
Kernverchromung + Nanobeschichtung (Reibungskoeffizient ↓40%), löst das Problem des PVC-Anhaftens;
Geschlossene Wassertemperaturregelung (±1℃), verhindert durch thermische Ausdehnung des Materials verursachte Gewindeverformungen;
Kompatibel mit der PVC-Überwurfmutternserie Ø20-50mm (Schnellwechsel-Einsatzdesign);
Haben Sie spezielle Anforderungen an ähnliche Produktformen? Dann kontaktieren Sie uns jetzt! Nutzen Sie unsere Expertise im Spritzgussformenbau als Wettbewerbsvorteil.
4 Hohlräume Union Nussform Struktur
Der Kern dieser Gewerkschaftsmutterform ist der spezielle automatische Mechanismus für das Abschraubenfaden. Dieser Mechanismus besteht aus einer Helixstange, einer Gewehrführerhülse und einem Zahnradsatz. Die Schraubenstange ist in der Mitte von Tafel A befestigt. Der Fadenkern wird vom Vorwärts- und Rückwärtsbewegung der sich bewegenden Platte abgeschreckt und zurückgesetzt.
Der Fadenkern dieses Mechanismus dreht sich nur und zieht sich nicht zurück. Der Federmechanismus drückt kontinuierlich die B -Platte hoch, sodass die Mutter beim Freilösen des Fadens ausgeworfen wird. Der Vorteil dieser Methode besteht darin, dass sie Formteile und Raum reduzieren kann. Natürlich ist eine Voraussetzung, dass Ihr Produkt mit einem Stopp entworfen werden kann. Das Produkt kann sich nicht mit dem Fadenkern drehen.
4 Hohlräume Gewerkschaftsmutform Struktur Dynamische Simulation
Der Mechanismus der Union -Nussform wird im Video gezeigt. Wenn die Form geöffnet wird, wird die Gewehrführerhülle entlang der Spiralstange gedreht, und der Zahnräder dreht den Gewindekern zum Drehen. Das Produkt dreht sich nicht und die B -Platte wird durch die Feder kontinuierlich angehoben. Der Fadenkern wird allmählich vom Produkt getrennt.
Kerntechnologie: Helix -Balken Absteigerung Fadenmechanismus
Der Helix -Bar -Mechanismus, der den Fadenmechanismus abschraubt, stellt einen Sprung in der automatisierten Demolding -Technologie dar. Durch die Integration eines Multi-Start-Helical-Stabes (Gewehrs) in das Formgestaltung erreicht dieses System durch Rotationsbewegung einen nahtlosen Gewindeauswurf. Zu den wichtigsten Vorteilen gehören:
1. Helix -Bar -Präzisionsenthäse -System
Eingebauter Helix-Stabs-Drehausstoßmechanismus durch lineare → Drehbewegungsumwandlung treibt den Kern zum drehen 720 ° für präzise Gewinde.
Der Helixwinkel ist auf 28 ° ± 0,5 ° (passende PVC-Schrumpfungsrate) optimiert, um sicherzustellen, dass der Faden kratzfrei ist (RA ≤ 1,6 μm).
Härteter SKD61-Stabkörper (HRC 52-54) + Selbsthungerlager, Lebenserwartung übersteigt 1.000.000 Formen.
2. Kollaboratives und effizientes Layout mit vier Kavitäten
Das ausgewogene Heißläufersystem (4-Punkte-Nadelventilsteuerung) verkürzt die Füllzeit der Union-Nuss auf 3,2 Sekunden.
Hohlraumentfernung 180 × 180 mm goldenes Verhältnis unter Berücksichtigung der Kühlungseffizienz und der Vorlagenstärke (Deformation <0,02 mm). Einzelformzyklus ≤ 25 Sekunden, tägliche Ausgabe von 13.000+ Teilen PVC -Gewerkschaftsmutter.
3. PVC-spezifische technische Lösungen
Kernchrombeschichtung + Nanobeschichtung (Reibungskoeffizient ↓ 40%), Lösen Sie das Problem des PVC -Sticks;
Wassertemperaturkontrolle mit geschlossener Schleife (± 1 ℃), hemmen Sie die durch materielle thermische Expansion verursachte Gewindedeformation;
Kompatibel mit Ø20-50mm PVC Union Nut-Serie-Produktion (Schnellwechsel-Einsatzdesign);
Wenn Sie spezifische Anforderungen für ähnliche Produktformen haben, kontaktieren Sie uns jetzt! Lassen Sie unser Fachwissen in der Herstellung von Schimmelpilzen zu Ihrem Wettbewerbsvorteil werden.