Fabricant professionnel de moules pour raccords de tuyaux en plastique avec 20 ans d'expérience - Spark Mold


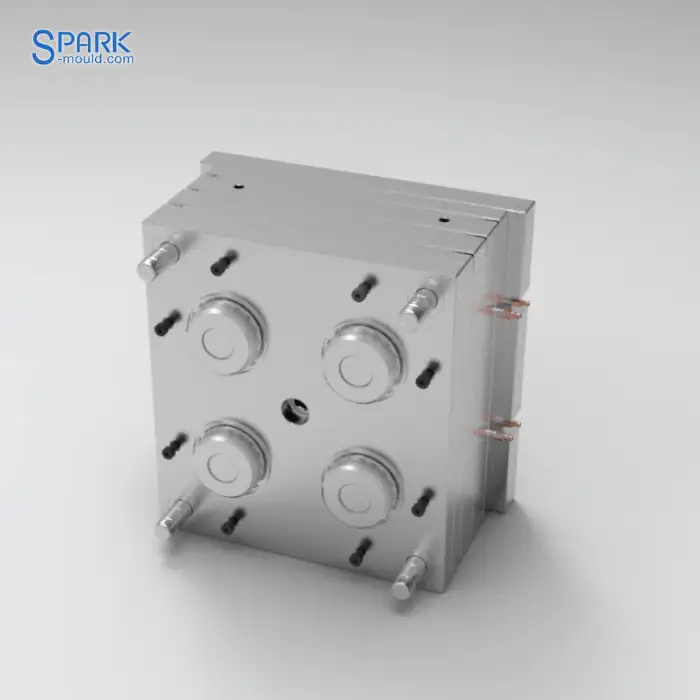
4 Cavités Union Moule de noix - Mécanisme de filetage de la barre d'hélice
Structure du moule à écrou union à 4 cavités
Le cœur de ce moule à écrou union réside dans son mécanisme spécial de dévissage automatique. Ce mécanisme se compose d'une barre hélicoïdale, d'un manchon de guidage de rayage et d'un ensemble d'engrenages. La tige filetée est fixée au centre de la plaque A. Le dévissage et le réarmement du filetage sont assurés par le mouvement de va-et-vient de la plaque mobile.
Le noyau fileté de ce mécanisme tourne sans reculer. Le ressort pousse continuellement la plaque B vers le haut, permettant l'éjection de l'écrou lorsque le filetage se libère. L'avantage de cette méthode est la réduction du nombre de pièces du moule et de l'encombrement. Bien entendu, la conception du produit nécessite la présence d'une butée. Le produit ne peut pas tourner avec le noyau fileté.
Simulation dynamique de la structure du moule à écrou-union à 4 cavités
Le mécanisme du moule à écrou union est présenté dans la vidéo. À l'ouverture du moule, le manchon de guidage du filetage se met à tourner le long de la tige spirale, et les engrenages entraînent la rotation du noyau fileté. La pièce ne tourne pas, et la plaque B est soulevée en continu par le ressort. Le noyau fileté se sépare progressivement de la pièce.
Technologie de base : Mécanisme de dévissage du filetage de la barre hélicoïdale
Le mécanisme de dévissage à barre hélicoïdale représente une avancée majeure dans le domaine du démoulage automatisé. Grâce à l'intégration d'une tige hélicoïdale à plusieurs filets (type rayure) dans la conception du moule, ce système permet une éjection du filetage sans à-coups par mouvement de rotation. Ses principaux avantages sont les suivants :
1. Système de dévissage de précision à barre hélicoïdale
Le mécanisme d'éjection rotatif Helix Bar intégré, par conversion de mouvement linéaire → rotatif, entraîne la rotation du noyau à 720° pour un filetage précis.
L'angle d'hélice est optimisé à 28°±0,5° (correspondant au taux de retrait du PVC), garantissant que le fil est exempt de rayures (Ra≤1,6μm).
Corps de tige SKD61 trempé (HRC 52-54) + palier autolubrifiant, durée de vie supérieure à 1 000 000 moules.
2. Agencement collaboratif et efficace à quatre cavités
Le système de canaux chauds équilibrés (commande par vanne à aiguille à 4 points) réduit le temps de remplissage de l'écrou union à 3,2 secondes.
Espacement des cavités de 180 × 180 mm (ratio optimal), tenant compte de l'efficacité du refroidissement et de la résistance du moule (déformation < 0,02 mm). Cycle de moulage unitaire ≤ 25 secondes, production journalière de plus de 13 000 raccords PVC.
3. Solutions d'ingénierie spécifiques au PVC
Placage chromé du noyau + nano-revêtement (coefficient de frottement ↓40%), résout le problème du collage du PVC ;
Contrôle en boucle fermée de la température de l'eau (±1℃), inhibant la déformation du fil causée par la dilatation thermique du matériau ;
Compatible avec la production de la série d'écrous union en PVC Ø20-50 mm (conception d'insert à changement rapide) ;
Si vous avez des exigences spécifiques concernant des moules pour des produits similaires, n'hésitez pas à nous contacter ! Faites de notre expertise en fabrication de moules d'injection un atout concurrentiel.